中高频感应加热设备生产厂家
全国咨询热线:13202670056
当前位置: 海拓首页 》> 产品展示> 高频焊接设备 》手持式超高频焊接机 超高频焊接设备
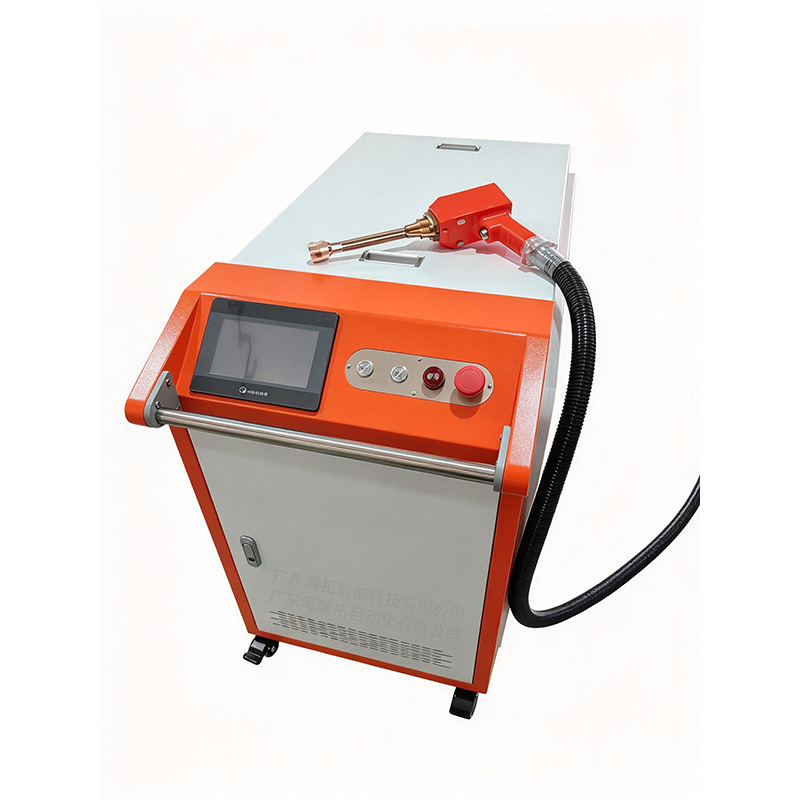
手持式超高频焊接机 超高频焊接设备
手持式超高频焊接机 超高频焊接设备

手持式超高频焊接机 超高频焊接设备

别名:高频焊接机
型号:HTG
电压:380V
功率:15-250kw
用途:手持式超高频加热机与手持式高频加热机最核心的区别在于加热深度和加热效率的侧重。超高频追求的是极浅层的快速精准加热,而高频则兼顾了一定的加热深度与较高的加热效率。

在线咨询         电话咨询
产品介绍

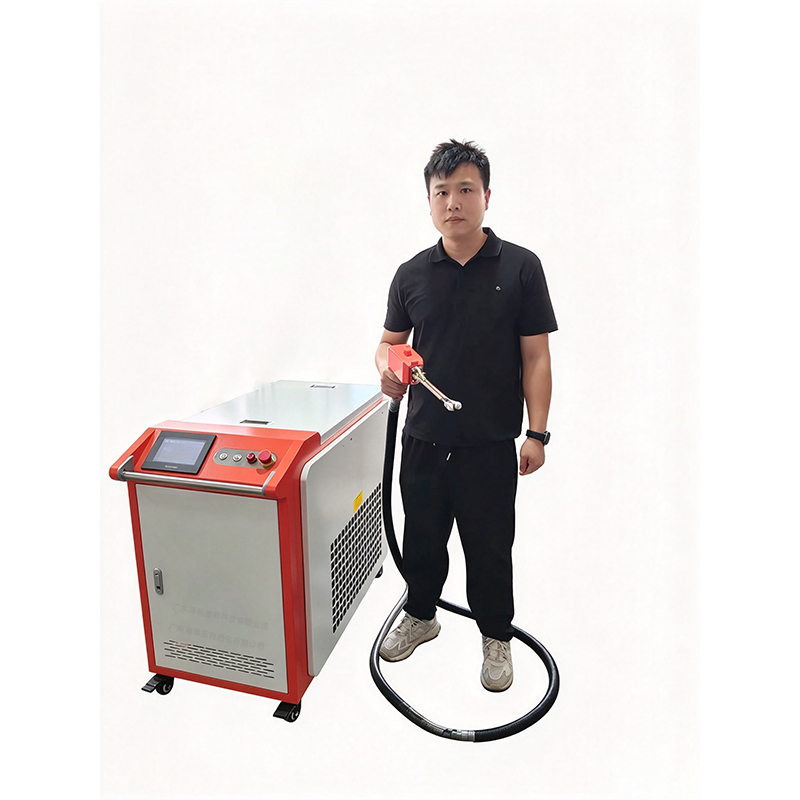
手持式超高频加热机与手持式高频加热机最核心的区别在于加热深度和加热效率的侧重。超高频追求的是极浅层的快速精准加热,而高频则兼顾了一定的加热深度与较高的加热效率。
超高频手持式2.jpg

核心区别一览

对比维度手持式超高频加热机手持式高频加热机
频率范围通常 100kHz ~ 1.1MHz 甚至更高通常 30kHz ~ 100kHz
加热深度极浅,约 0.1 ~ 1mm,热量高度集中于表面较浅,约 1 ~ 2mm,兼顾表面与浅层透热
核心原理并联谐振电路,手持电容加热头非常轻,引线长串联谐振电路,同轴变压器和直连水冷电缆
加热速度极快,可在数秒内达到设定温度快,但相对超高频稍慢
能耗相对较高,能量集中在极小区域相对较低,更适合规模化生产
手持头重量极轻,通常不足 1公斤,操作轻便相对稍重,通常 3公斤以上
最小可加热尺寸可加热小至 0.1mm 的焊点或材料通常用于加热稍大一些的工件
典型应用精密焊接(毛细管、铜管)、微型零件淬火、珠宝加工局部热处理、钎焊、黄铜/紫铜焊接、铁管焊接

优缺点深度解析

手持式超高频加热机

 优点:

  • 极致精准:能量高度集中在极浅表层,对工件基材和周边区域的热影响极小,非常适合精密零件的局部处理。

  • 加热极快:能在数秒内将极小区域加热到目标温度,效率非常高。

  • 操作轻便:手持头重量轻,引线长,操作灵活,尤其适合在狭小空间或现场进行精细作业。

  • 适用特殊材料:对铝、不锈钢、钛等非磁性材料的加热效率很高。

缺点:

  • 加热深度极浅:仅适合表面或极薄件的加热,无法进行深层透热。

  • 能耗相对较高:因能量高度集中,单位面积的能耗可能更高,更适合小批量、高精度的作业。

  • 设备成本可能更高:技术要求高,通常价格也更贵。

手持式高频加热机

 优点:

  • 加热深度适中:兼顾了表面加热和一定的透热深度,适用范围更广。

  • 能耗较低:相比超高频,在加热相同体积的工件时,能耗相对更低,更适合一定批量的生产。

  • 技术成熟:设备成熟,稳定性好,维护成本相对可控。

  • 适用场景广泛:从焊接、钎焊到局部热处理,都能胜任。

缺点:

  • 加热均匀性稍弱:对于3mm厚的钢板等材料,高频加热可能出现局部过热,均匀性不如超高频。

  • 手持头相对较重:由于需要集成变压器和水冷电缆,手持部分通常比超高频的更重,长时间操作可能更费力。

  • 最小加热尺寸有限:难以像超高频那样加热0.1mm级别的极小焊点。

 如何选择?

选择哪种设备,核心取决于你的工艺目标:

  • 选超高频,如果你的需求是:

    • 加热极小、精密的零件,如毛细管、微型电子元件、珠宝首饰的焊接。

    • 需要进行极浅层的表面淬火,且对工件变形量要求极为苛刻。

    • 作业空间极度狭小,需要最轻便、最灵活的操作工具。

  • 选高频,如果你的需求是:

    • 处理常规尺寸的工件,如铜管、铁管的焊接、局部退火或预热。

    • 需要兼顾一定的加热深度和较高的生产效率。

    • 对设备成本和能耗有更明确的控制要求。

你可以告诉我你具体要加热的工件材质、尺寸和工艺目标,我帮你判断哪种设备更适合你的场景。


标签: |

在线咨询
售前咨询
13202670056
售后服务
0769-82893876
扫一扫加微信
微信